Point clé
Dans la plupart des usines, les gains de productivité les plus rapides des deux prochaines années viendront de l'automatisation des transferts autour des équipements existants, pas de nouvelles machines. Commencez par un transfert, une hypothèse d'automatisation d'une phrase et un indicateur que l'usine suit déjà, comme le délai de décision sur les non-conformités.
Les usines investissent dans des machines et dans un système d’exécution de la fabrication (MES), puis perdent des heures chaque fois que l’information passe du plancher à l’ingénierie et à la direction par chiffrier, par courriel ou sur papier. Cet article s’adresse aux directeurs d’usine, aux responsables des opérations et aux équipes TI manufacturières qui veulent gagner en productivité sans lancer un grand chantier de plateforme. Il montre comment repérer ces transferts, rédiger une hypothèse d’automatisation pour l’un d’eux et la relier au débit, à la qualité ou au temps de cycle.
Demandez à un directeur d’usine où se perd la productivité et il vous parlera habituellement des machines. Les arrêts imprévus. Les changements de série qui s’étirent. Une cellule goulot qui dicte le rythme de tout le reste.
Ces pertes sont réelles. Ce sont aussi celles que les usines mesurent déjà, avec le TRS (taux de rendement synthétique, ou OEE), les codes d’arrêt et les registres d’entretien. Les pertes que personne ne mesure se trouvent entre les gens. Un technicien qualité note une non-conformité sur papier, et elle attend une journée avant d’être saisie dans le QMS (système de gestion de la qualité). Une modification technique est publiée dans le PLM (système de gestion du cycle de vie des produits), et le plancher continue de produire l’ancienne révision parce que la fiche suiveuse imprimée n’a pas changé. Un superviseur reconstitue les chiffres de production de la veille à partir de trois chiffriers avant la réunion du matin.
Chacun de ces moments est un transfert : de l’information qui passe de l’usine à l’ingénierie, de l’ingénierie au plancher, ou des deux vers la direction. Dans la plupart des manufacturiers de taille moyenne, ces transferts reposent encore sur le courriel, les chiffriers, les tableaux blancs et la mémoire.
Notre point de vue : dans une usine typique, les gains de productivité les plus rapides des deux prochaines années ne viendront pas de nouveaux équipements. Ils viendront de l’automatisation des transferts autour des équipements que vous avez déjà. Commencez par un transfert, une hypothèse écrite et un indicateur que l’usine suit déjà.
Comment un transfert manuel perd-il de la valeur?
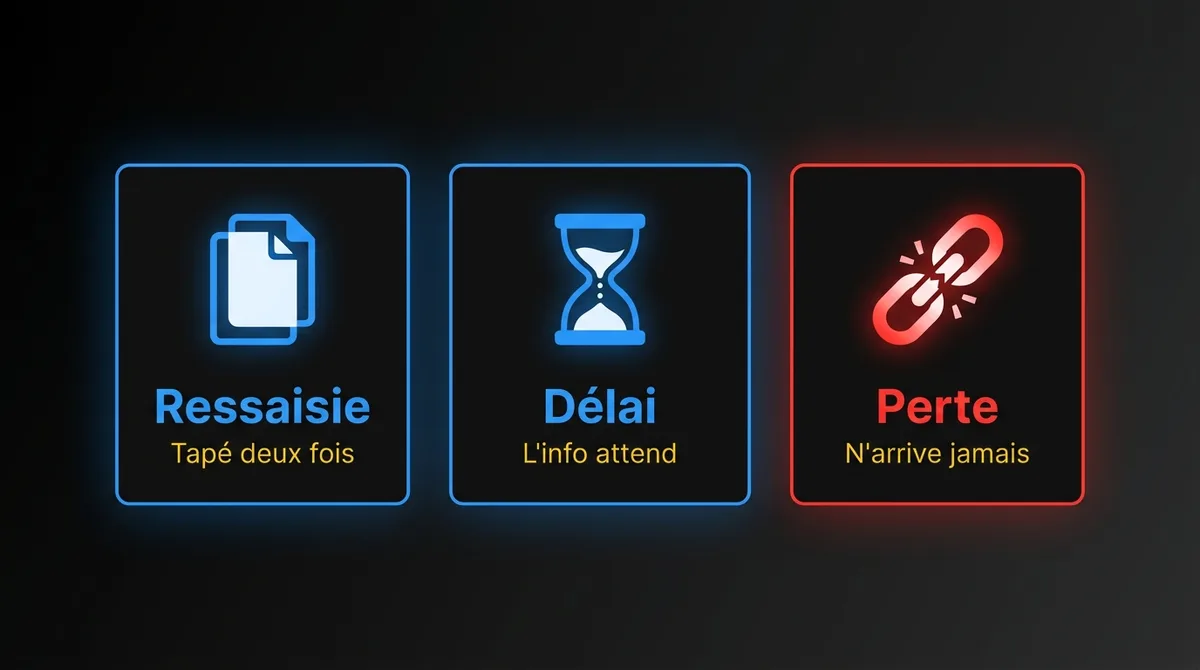
De trois façons : la ressaisie, le délai ou la perte. Les transferts ne posent pas tous problème. Ceux qui valent la peine d’être corrigés échouent d’au moins une de ces façons, et ceux qui échouent des trois façons sont habituellement votre meilleure première cible.
La ressaisie. La même information est tapée plus d’une fois. Un opérateur note un défaut sur une étiquette papier. Un technicien qualité l’entre dans le QMS. Un ingénieur la copie dans un courriel au fournisseur. Chaque ressaisie coûte du temps et introduit des erreurs de transcription, qui réapparaissent plus tard comme de mauvaises données dans vos diagrammes de Pareto.
Le délai. L’information existe, mais elle attend. La non-conformité dort dans une boîte de réception jusqu’à la réunion du comité d’examen des matériaux (MRB) du jeudi. La modification technique est approuvée lundi, mais arrive au plancher mercredi. La machine ou la pièce attend avec elle.
La perte. L’information n’arrive jamais. Le chef du deuxième quart savait que la broche de la machine 7 chauffait et l’a mentionné au changement de quart. Personne ne l’a écrit. Le premier quart l’a appris quand elle a lâché. Le savoir informel est la version la plus coûteuse de ce problème, parce qu’il part avec les gens qui prennent leur retraite.
Où se trouvent les transferts manuels dans une usine?
Surtout dans six flux récurrents : les non-conformités, les modifications techniques, les changements de quart, la déclaration des arrêts, les soumissions et les demandes d’entretien. Si vous exploitez une usine de fabrication discrète ou à forfait, vous reconnaîtrez la plupart d’entre eux.
| Flux | De → Vers | Systèmes typiques | Défaillance courante |
|---|---|---|---|
| Non-conformité et décision | Plancher → Qualité → Ingénierie → Fournisseur | Étiquette papier, QMS, courriel, ERP | Ressaisie et délai. Les pièces restent en attente d’une décision. |
| Modification technique (ECN/ECO) | Ingénierie → Planification → Plancher | PLM, nomenclatures et gammes dans l’ERP, fiches suiveuses imprimées | Délai et perte. Le plancher produit une ancienne révision. |
| Changement de quart | Quart → Quart | Tableau blanc, registre, clavardage de groupe | Perte. Le contexte sur les machines, la qualité et les dossiers ouverts disparaît. |
| Déclaration des arrêts et des rebuts | Plancher → Direction | MES ou feuilles manuelles, chiffriers | Ressaisie. Codes de cause choisis en fin de quart, de mémoire. |
| De la soumission à la commande (ateliers à forfait) | Demande de prix du client → Estimation → Planification | Courriel, dessins PDF, chiffrier d’estimation, ERP | Ressaisie. Les estimateurs retapent les dimensions, les matériaux et les quantités. |
| Demandes d’entretien | Opérateur → Entretien | Verbal, papier, GMAO | Délai et perte. Bons de travail créés en retard, ou jamais. |
Deux choses ressortent quand on présente les choses ainsi. D’abord, la plupart de ces flux ont déjà un système de référence (QMS, PLM, ERP ou GMAO, la gestion de la maintenance assistée par ordinateur) à un bout. Le problème, c’est de faire entrer l’information dedans, ou de la faire sortir vers la personne qui en a besoin. Ensuite, les gens concernés sont presque toujours compétents et occupés. Le temps se perd dans le relais entre eux.
Comment cartographier un transfert avant de l’automatiser?
Parcourez un flux avec les gens qui font le travail et notez comment il se déroule vraiment, pas ce que dit la procédure. Pour chaque étape, notez cinq choses :
- Qui agit. Le rôle, et le quart si c’est pertinent.
- Quel système ou support. QMS, courriel, un chiffrier précis, une planchette à pince.
- Quelle information circule. Numéro de pièce, lot, description du défaut, photos, quantités.
- Combien de temps elle attend avant que l’étape suivante commence.
- Si elle est ressaisie. Cette information est-elle déjà saisie quelque part en amont?
La cartographie prend habituellement une demi-journée sur le plancher. Elle révèle presque toujours plus d’étapes que la procédure documentée, et au moins un chiffrier dont l’usine dépend et que les TI n’ont jamais vu.
Marquez chaque étape où l’information est ressaisie, chaque attente de plus d’un quart et chaque endroit où l’information peut disparaître. C’est votre liste courte.
Qu’est-ce qu’une bonne hypothèse d’automatisation?
Une phrase qui nomme l’étape, le transfert, un indicateur avec une base de référence et une cible, un délai et le système où on le mesure. Rédigez-la avant que quiconque bâtisse quoi que ce soit, pour que la direction des opérations puisse l’approuver ou la rejeter.
Si on [automatise cette étape] dans [ce transfert], alors [cet indicateur] passe de [base de référence] à [cible] en [semaines], mesuré dans [système].
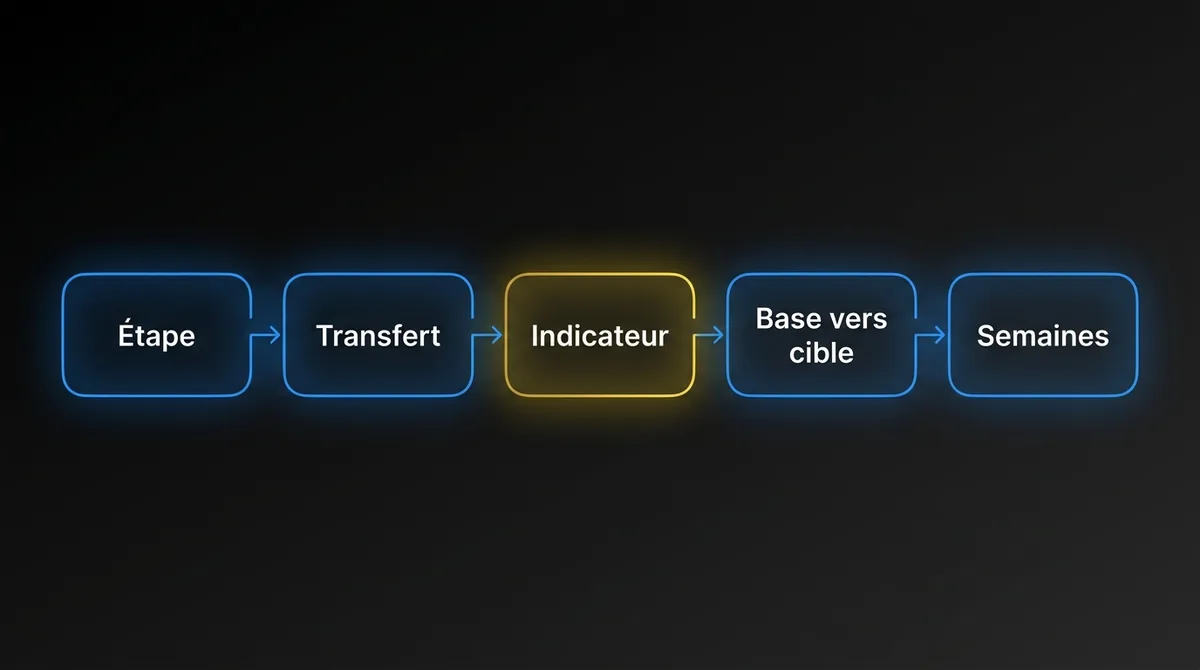
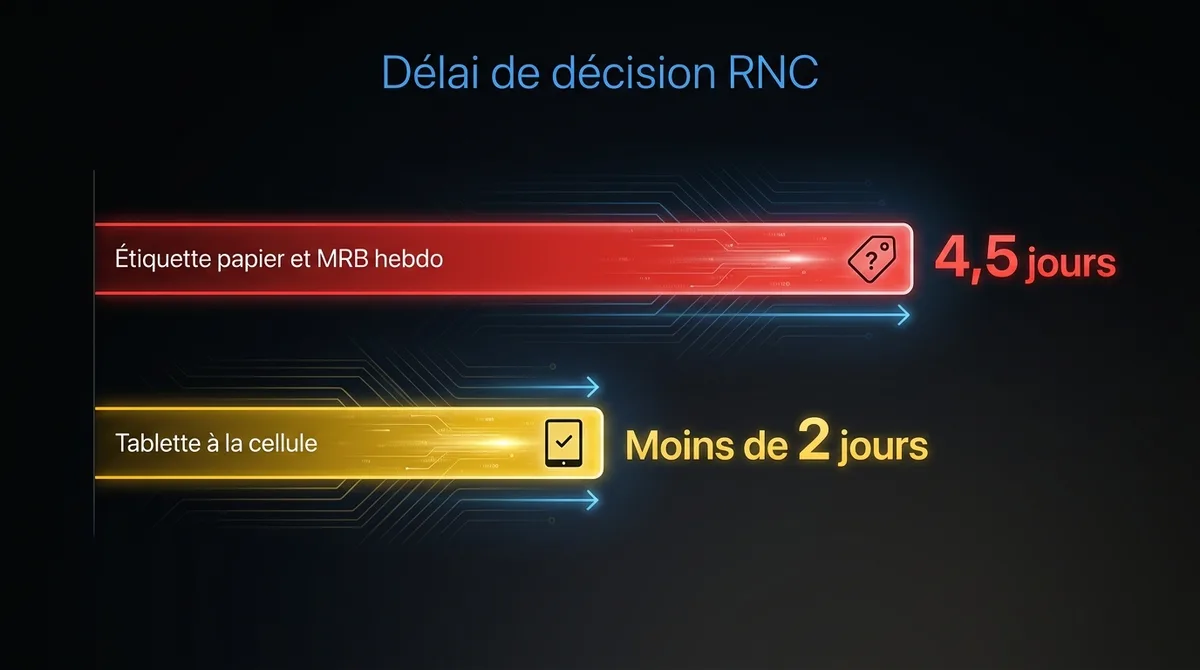
Par exemple : « Si on saisit les non-conformités sur une tablette à la cellule et qu’on rédige automatiquement l’enregistrement QMS et la décision initiale, alors le délai médian de décision sur les rapports de non-conformité (RNC) passe de 4,5 jours à moins de 2 en 12 semaines, mesuré dans le QMS. »
Une bonne hypothèse a trois qualités. L’indicateur existe déjà, ou vous pouvez établir sa base de référence en une semaine avec les données que vous avez. L’étape est assez ciblée pour être livrée en quelques semaines, pas en quelques trimestres. Et elle est réfutable : si le chiffre ne bouge pas, vous arrêtez ou vous changez de cap, après avoir dépensé une fraction de ce que coûterait un chantier de plateforme.
Quel indicateur un projet de transfert devrait-il faire bouger?
Un indicateur dont l’usine rend déjà compte, pour que le résultat apparaisse dans la réunion où il compte. Les dirigeants d’usine ont assez de tableaux de bord. Choisissez un indicateur principal et un indicateur avancé dans une famille qu’ils suivent déjà.
| Famille d’indicateurs | Indicateur | Transferts qui le font habituellement bouger |
|---|---|---|
| Débit | Disponibilité (TRS); unités par quart; travaux en cours en attente | Demandes d’entretien, changement de quart, retenues pour RNC |
| Qualité | Rendement au premier passage; taux de rebut; récurrence des RNC; retours clients | Non-conformité et décision, modification technique au plancher, changement de quart |
| Temps de cycle | Délai de décision sur les RNC; délai entre publication d’une modification et arrivée au plancher; délai de réponse aux demandes de prix | Modification technique, soumission à commande, non-conformité |
| Vitesse de décision | Temps pour produire le rapport de production quotidien; temps pour trouver la cause fondamentale | Déclaration des arrêts et des rebuts |
Pour un projet sur les RNC, l’indicateur principal pourrait être le délai de décision, et l’indicateur avancé, la part des RNC créés à la cellule moins de 15 minutes après la détection. Si l’indicateur avancé ne bouge pas dans les deux premières semaines, le principal ne bougera pas non plus.
Où l’IA aide-t-elle dans les transferts manufacturiers?
Là où le transfert porte de l’information non structurée que les gens interprètent à la main. Une bonne partie de l’automatisation des transferts relève de l’intégration pure : une API entre le MES et l’ERP, ou un formulaire qui écrit directement dans le QMS. Faites-le partout où ça règle le problème. Ajoutez de l’IA pour le texte, les documents et les jugements que l’intégration seule ne peut pas gérer.
- Descriptions de défauts en texte libre. Un grand modèle de langage (LLM) peut classer la note d’un opérateur (« bavure sur l’arête de l’alésage, 3 sur 20, op 40 ») selon vos codes de défaut, extraire la pièce et l’opération, et proposer un enregistrement QMS que le technicien qualité confirme.
- Cas similaires passés. Une recherche dans les RNC historiques et leurs décisions permet au système de suggérer « utiliser tel quel », « retoucher » ou « mettre au rebut », avec les trois précédents les plus proches en pièce jointe. L’ingénierie décide encore, plus vite et avec un meilleur contexte.
- Documents. Les dossiers de demande de prix, les certificats de fournisseurs et les dessins arrivent en PDF. Extraire les matériaux, les tolérances et les quantités dans une estimation structurée élimine la ressaisie par l’estimateur.
- Résumés de changement de quart. Les événements du MES, les bons de travail ouverts et une courte note vocale ou écrite du chef sortant sont combinés en une passation structurée que le quart suivant lit en arrivant.
Dans chaque cas, l’IA rédige et une personne qualifiée approuve. Les usines ont de bonnes raisons d’être prudentes avec l’automatisation qui touche les décisions de qualité. Le point de contrôle humain est aussi ce qui bâtit l’historique étiqueté qui permettra d’automatiser davantage plus tard. On approfondit ce modèle dans l’IA agentique : guide pour les équipes produit.
À quoi ressemble un transfert de RNC automatisé, concrètement?
Dans un atelier d’usinage de 150 personnes, il peut faire passer le délai de décision de 4,5 jours à moins de 2. Les chiffres sont fictifs. Le flux est typique des manufacturiers à forfait et en fabrication discrète.
L’usine. Un atelier d’usinage à forfait de 150 personnes qui roule sur deux quarts, avec un ERP pour les commandes et les stocks et un QMS utilisé surtout par l’équipe qualité. Environ 60 non-conformités par mois.
Le transfert aujourd’hui. Un opérateur trouve un défaut, remplit une étiquette de retenue papier et déplace les pièces dans la zone de retenue. Le technicien qualité ramasse les étiquettes en fin de quart et les entre dans le QMS le lendemain matin. Un ingénieur les examine lors d’une réunion hebdomadaire du MRB et envoie la décision par courriel. La planification apprend le retard quand une commande glisse.
La base de référence. Délai médian entre la détection et la décision : 4,5 jours. Pièces en retenue à tout moment : environ 40 000 $ de travaux en cours. Environ une livraison en retard par mois attribuable à une retenue.
L’hypothèse. Si les opérateurs saisissent les RNC sur une tablette à la cellule, photos à l’appui, et que le système rédige l’enregistrement QMS, la classification du défaut et une décision suggérée à partir de cas similaires, alors le délai médian de décision passe sous les 2 jours en 12 semaines.
Le jalon. Saisie sur tablette et enregistrements QMS rédigés automatiquement sur une cellule en quatre semaines. Décisions suggérées avec recherche de cas passés d’ici la huitième semaine. L’ingénierie approuve les décisions chaque jour dans le QMS au lieu de chaque semaine en réunion.
Ce qui est difficile. L’intégration au QMS, le nettoyage des codes de défaut historiques pour que la recherche ramène des précédents utiles, et l’entente avec la qualité sur les décisions qui peuvent être suggérées automatiquement. Rien de tout ça ne relève du modèle, et tout ça détermine si le projet réussit.
Si l’hypothèse tient, l’usine obtient des décisions plus rapides, moins de travaux en cours en retenue et un historique de défauts structuré qui rend l’analyse des causes fondamentales possible pour la première fois. Pour présenter ce genre de résultat à un directeur financier, voyez comment bâtir un dossier d’affaires pour l’IA.
Un projet d’automatisation des transferts peut-il être admissible à la RS&DE?
Parfois, s’il comporte une vraie incertitude technique. Par exemple : la classification des défauts peut-elle atteindre une précision acceptable sur vos données, ou comment intégrer un MES ancien qui n’a aucune API documentée? Les travaux qui résolvent ce genre d’incertitude peuvent être admissibles aux crédits d’impôt pour la RS&DE (recherche scientifique et développement expérimental) au Canada.
La preuve (expériences, résultats d’essais, approches abandonnées) est plus facile à saisir pendant que le travail se fait. Chrono R&D la saisit à partir de vos outils d’ingénierie au fur et à mesure, et des consultants partenaires certifiés en RS&DE examinent la documentation. L’admissibilité d’un projet précis est une question pour votre conseiller fiscal. Pour les bases, lisez notre article sur les activités RS&DE admissibles.
Cette section est de l’information générale, pas un conseil fiscal. Votre conseiller valide l’admissibilité et le traitement.
Qui devrait bâtir l’automatisation des transferts dans une usine?
Quelqu’un capable de travailler à la fois dans les systèmes du plancher et les systèmes d’affaires, et d’ajouter de l’IA là où elle aide, sans transformer le projet en chantier de plateforme. La plupart des manufacturiers ont de solides ingénieurs de procédés, une petite équipe TI et un partenaire ERP. Ce profil qui travaille d’un système à l’autre est habituellement la pièce manquante.
C’est là qu’on intervient. Nos ingénieurs seniors en IA s’intègrent à votre équipe, travaillent dans vos systèmes et selon votre cycle de mise en production, et livrent le premier transfert automatisé avec vos gens des procédés et des TI. La capacité reste dans votre équipe à la fin du mandat. Voyez comment on travaille avec les manufacturiers, et apprenez-en plus sur le modèle dans équipes IA intégrées : le développement augmenté.
Questions fréquentes
Quel est le meilleur premier transfert à automatiser dans une usine?
Celui qui échoue des trois façons : ressaisie, délai et perte. Les non-conformités et leurs décisions sont un premier choix fréquent parce que les pièces restent en retenue, que les données sont tapées plusieurs fois et que le délai de décision est facile à mesurer dans le QMS.
Faut-il un nouveau MES ou un nouvel ERP pour automatiser les transferts?
Non. La plupart des flux ont déjà un système de référence à un bout. Le travail consiste à y faire entrer l’information à la source et à la faire sortir vers la personne qui en a besoin, habituellement par intégration, plus de l’IA pour le texte non structuré et les documents.
Combien de temps prend un premier projet d’automatisation des transferts?
Un jalon ciblé peut être livré en quelques semaines. Dans l’exemple des RNC, la saisie sur tablette et les enregistrements QMS rédigés automatiquement sont en service sur une cellule en quatre semaines, les décisions suggérées arrivent à la huitième semaine et la cible de l’indicateur est fixée à 12 semaines.
Quel transfert agace le plus votre directeur d’usine?
L’étiquette papier, la modification technique qui n’arrive jamais au plancher, le chiffrier du matin. Choisissez-en un et montrez-le-nous. On vous renverra une hypothèse d’automatisation : une carte du processus d’une page, l’indicateur qu’elle devrait faire bouger avec une façon d’établir la base de référence, et un premier jalon ciblé lié au débit, à la qualité ou au temps de cycle. Envoyez-nous votre transfert.